


Proizvođač usluga projektovanja uređaja za automatizaciju štancanja i zavarivanja
Videozapis
Specifikacija
| Vrsta zavarivanja: | Elektrolučno zavarivanje |
| Pribor za zavarivanje: | 6 setova |
| Hvataljke: | 4 seta |
| Materijal: | Metal |
| Izvozne županije: | Kanada |
Detalji o proizvodu
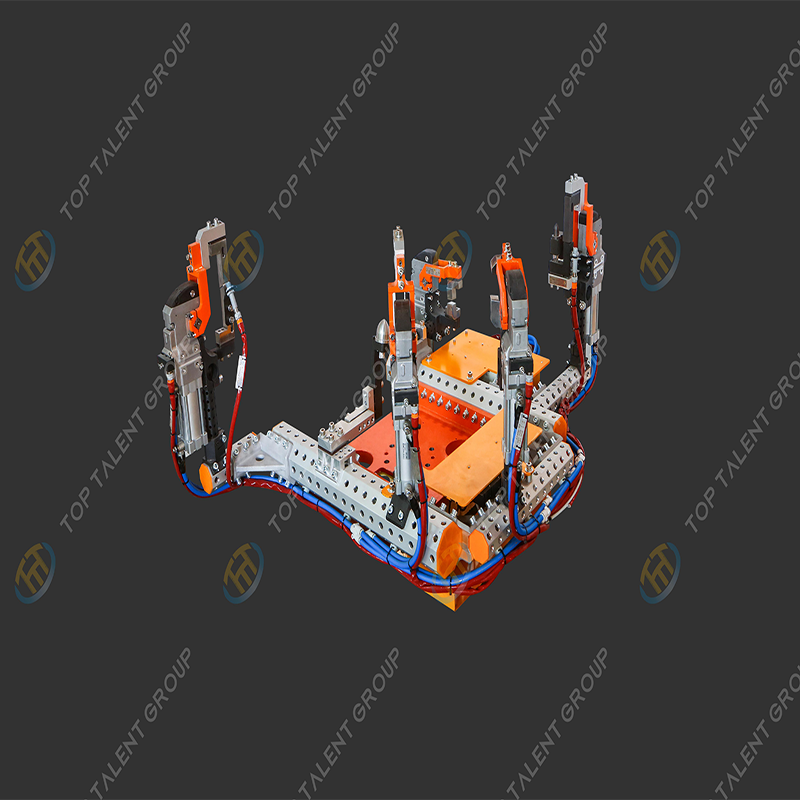
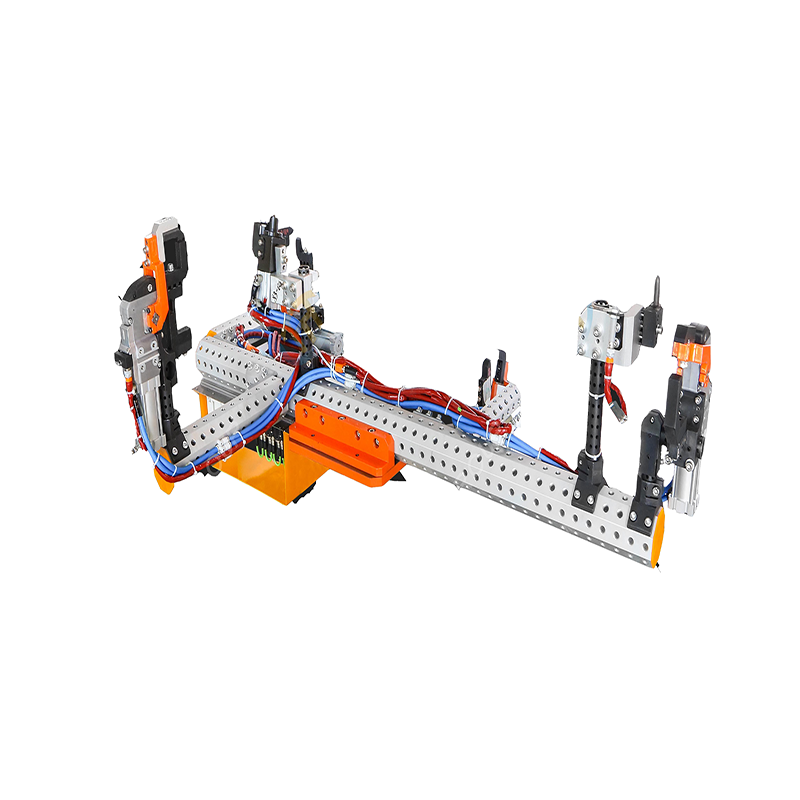
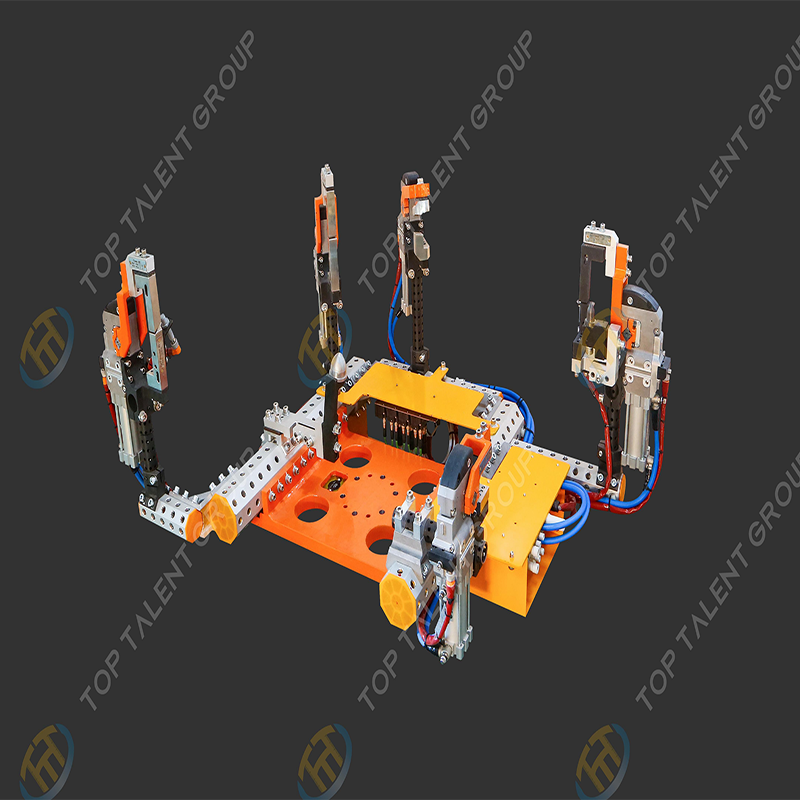
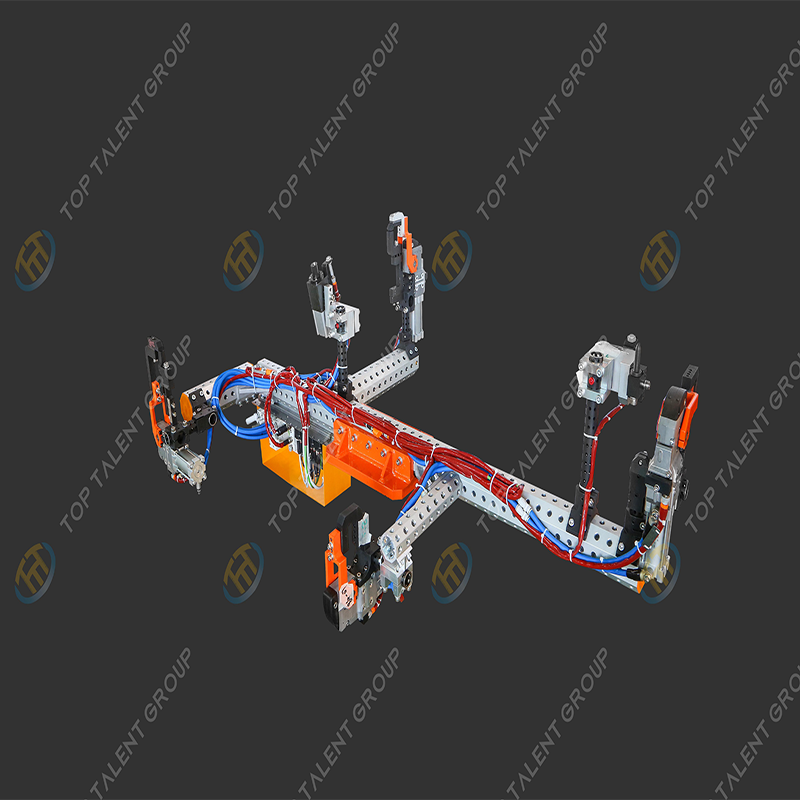
Detaljan uvod
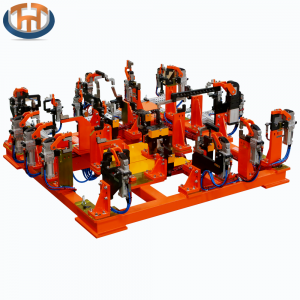
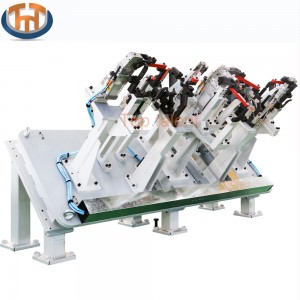
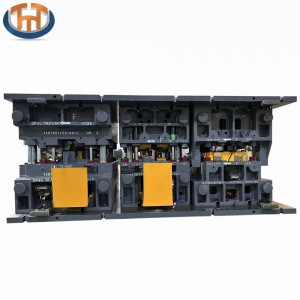
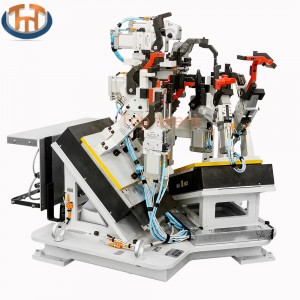
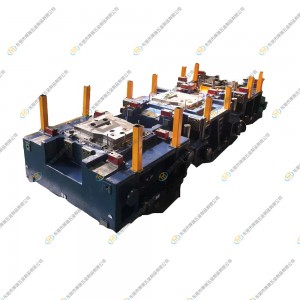
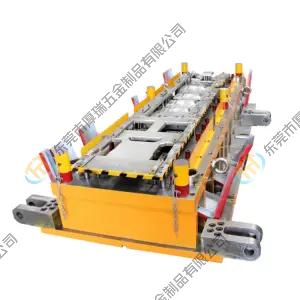
Ovo je serija uređaja za zavarivanje AB Ring, ukupno 15 setova, koje smo napravili za našeg kupca iz Kanade. Raznolikost proizvodnih linija za zavarivanje, male serije i kratki ciklus glavne su karakteristike moderne industrije proizvodnje mašina. Pojava ove karakteristike potiče stvaranje koncepta fleksibilnih uređaja i razvoj tehnologije. Kako ciklus obnavljanja proizvoda postaje sve kraći, smjer istraživanja svakog dragulja je kako brzo preći sa starih na nove modele i skratiti ciklus projekta.
Uređaj za zavarivanje uglavnom uključuje donju ploču uređaja, specifičnu stezaljku, pomoćni mehanizam i nekoliko dijelova kontrolnog sistema. Donja ploča je šasija komponenti uređaja, automatskog pištolja za zavarivanje, podizača i drugih komponenti uređaja. To je osnovna komponenta uređaja za zavarivanje, a njena tačnost direktno utiče na tačnost mehanizma za pozicioniranje. Mašina za automatsko zavarivanje kružnim šavom je vrsta univerzalne automatske opreme za zavarivanje koja može da izvrši sve vrste kružnih i prstenastih zavara. Može se koristiti za ugljenični čelik, niskolegirani čelik, nehrđajući čelik, aluminijum i njegove legure i druge materijale visokog kvaliteta zavarivanja, a može birati između argonskog elektrolučnog zavarivanja (žicom ili nežicom), zavarivanja topljenjem elektrode, plazma zavarivanja i drugih metoda zavarivanja kako bi se formirao sistem automatskog zavarivanja prstenastim šavom. Može se široko koristiti u zavarivanju hidrauličnih cilindara, okvira za upravljanje automobilima, pogonskih osovina, cilindara za skladištenje gasa, hemijskih i medicinskih kontejnera, rezervoara za tečni gas, opreme za gašenje požara, valjaka i cilindara za skladištenje tečnosti za rudarske i proizvodne linije itd.
Radni tok
1. Primio/la sam narudžbu-——->2. Dizajn-——->3. Potvrđivanje crteža/rješenja-——->4. Pripremite materijale-——->5. CNC-——->6. Koordinatna mjerna mašina (CMM)-——->6. Sastavljanje-——->7. CMM-> 8. Inspekcija-——->9. (Inspekcija treće strane ako je potrebno)-——->10. (interno/kupac na licu mjesta)-——->11. Pakovanje (drvena kutija)-——->12. Dostava
Tolerancija proizvodnje
1. Ravnost osnovne ploče 0,05/1000
2. Debljina osnovne ploče ±0,05 mm
3. Referentna tačka lokacije ±0,02 mm
4. Površina ±0,1 mm
5. Kontrolni klinovi i rupe ±0,05 mm

.png)
.png)