
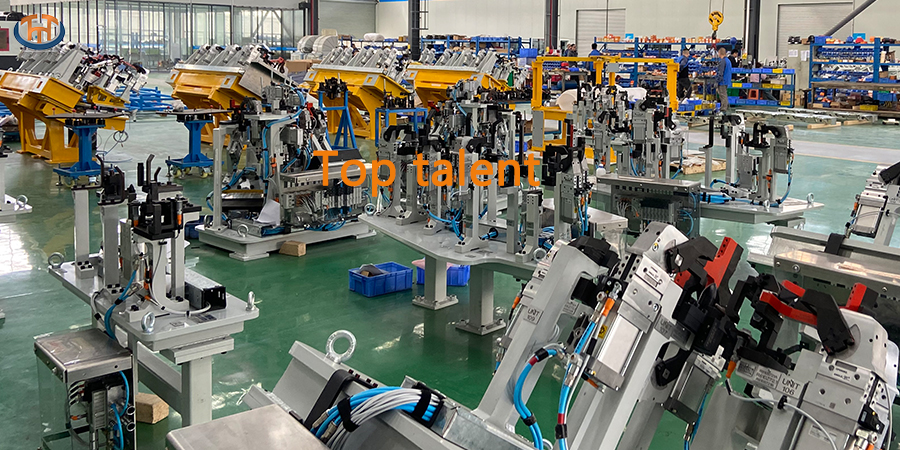
 U proizvodnji i obradi metala, zavarivanje je temelj strukturnog integriteta i trajnosti bezbrojnih proizvoda. Međutim, nisu svi procesi zavarivanja jednaki, a alati koji se koriste za olakšavanje ovih procesa - kao što suoprema za elektrolučno zavarivanjeiUređaji za tačkasto zavarivanje- su dizajnirani za specifične namjene. Iako su oba bitna u svojim odgovarajućim primjenama, značajno se razlikuju po dizajnu, funkcionalnosti i slučajevima upotrebe. Razumijevanje ovih razlika je ključno za optimizaciju efikasnosti proizvodnje i osiguranje kvalitetnih zavara.
Uređaji za elektrolučno zavarivanje: Preciznost i fleksibilnost
Stezaljke za elektrolučno zavarivanjesu specijalizirani alati koji se koriste za držanje i pozicioniranje radnih komada tokom procesa elektrolučnog zavarivanja, kao što su zavarivanje zaštićenim metalom (SMAW), zavarivanje plinom (GMAW) ili zavarivanje volframovim inertnim plinom (TIG). Ovi uređaji su dizajnirani da osiguraju da komponente koje se zavaruju ostanu u ispravnom poravnanju i orijentaciji tokom cijelog procesa. Ovo je posebno važno za složene ili višedijelne sklopove gdje čak i manja neusklađenost može dovesti do defekata ili strukturnih slabosti.
Jedna od ključnih karakteristika uređaja za elektrolučno zavarivanje je njihova prilagodljivost. Često se izrađuju po narudžbi kako bi se prilagodili specifičnim geometrijama radnih komada, što ih čini vrlo svestranim za jedinstvene ili maloserijske proizvodnje. Na primjer, uređaj može uključivati podesive stezaljke, nosače ili nosače za pričvršćivanje dijelova nepravilnog oblika. Osim toga, uređaji za elektrolučno zavarivanje obično su dizajnirani da izdrže visoku toplinu i prskanje koje nastaje tokom elektrolučnog zavarivanja, često uključujući materijale otporne na toplinu ili zaštitne premaze.
Stezaljke za elektrolučno zavarivanje također igraju ključnu ulogu u osiguravanju ponovljivosti. Držeći dijelove u dosljednom položaju, omogućavaju zavarivačima da postignu ujednačene rezultate na više jedinica. Ovo je posebno važno u industrijama poput zrakoplovne ili automobilske proizvodnje, gdje je preciznost od najveće važnosti.
Uređaji za tačkasto zavarivanje: Brzina i konzistentnost
Nasuprot tome, uređaji za tačkasto zavarivanje su prilagođeni za tačkasto zavarivanje otporom, proces koji spaja metalne površine primjenom toplote i pritiska na određenim tačkama. Za razliku od elektrolučnog zavarivanja, koje stvara kontinuirani zavar duž šava, tačkasto zavarivanje proizvodi niz diskretnih "tačaka" zavara za spajanje materijala. Ova metoda se često koristi u automobilskoj industriji za sastavljanje komponenti od lima, kao što su karoserije automobila.
Uređaji za tačkasto zavarivanje dizajnirani su da maksimiziraju efikasnost i konzistentnost. Obično se sastoje od elektroda koje isporučuju električnu struju potrebnu za generiranje zavara i mehanizama za primjenu potrebnog pritiska. Uređaji su često automatizirani ili poluautomatizirani, što omogućava brze proizvodne cikluse. Na primjer, u automobilskoj montažnoj liniji velikog obima, uređaji za tačkasto zavarivanje mogu završiti stotine zavara na sat uz minimalnu ljudsku intervenciju.
Jedna ključna razlika između uređaja za tačkasto zavarivanje i uređaja za elektrolučno zavarivanje je njihov fokus na lokaliziranoj preciznosti. Dok uređaji za elektrolučno zavarivanje moraju prilagoditi cijeli radni komad, uređaji za tačkasto zavarivanje se bave samo specifičnim područjima gdje će se zavarivanje tačkasto primijeniti. Ovaj lokalizirani pristup omogućava veću brzinu i smanjuje složenost dizajna uređaja. Međutim, to također znači da su uređaji za tačkasto zavarivanje manje svestrani i često su namijenjeni jednoj vrsti radnog komada ili sklopa.
Ključne razlike na prvi pogled
Namjena: Uređaji za elektrolučno zavarivanje koriste se za kontinuirane procese zavarivanja, dok su uređaji za tačkasto zavarivanje dizajnirani za lokalizirano, tačkasto zavarivanje.
Složenost dizajna: Uređaji za elektrolučno zavarivanje često su složeniji i prilagodljiviji kako bi se prilagodili različitim oblicima radnih komada, dok su uređaji za tačkasto zavarivanje jednostavniji i specijalizovaniji.
Upravljanje toplotom: Uređaji za elektrolučno zavarivanje moraju izdržati dugotrajno izlaganje visokoj toploti, dok su uređaji za tačkasto zavarivanje dizajnirani za kratke, intenzivne nalete toplote.
Brzina proizvodnje: Uređaji za tačkasto zavarivanje optimizovani su za brzu i serijsku proizvodnju, dok su uređaji za elektrolučno zavarivanje pogodniji za preciznost i fleksibilnost u manjim serijama ili prilagođenim aplikacijama.
Zaključak
I uređaji za elektrolučno zavarivanje i uređaji za tačkasto zavarivanje su nezamjenjivi alati u modernoj proizvodnji, ali služe različitim svrhama. Uređaji za elektrolučno zavarivanje ističu se u pružanju preciznosti i prilagodljivosti za složene ili prilagođene zadatke zavarivanja, dok uređaji za tačkasto zavarivanje daju prioritet brzini i konzistentnosti za proizvodnju velikih količina. Razumijevanjem jedinstvenih prednosti i ograničenja svakog alata, proizvođači mogu odabrati pravi alat za posao, osiguravajući optimalne rezultate i efikasne radne procese. Bez obzira da li izrađujete jedinstveni prototip ili masovno proizvodite automobilske komponente, pravi alat za zavarivanje može napraviti svu razliku.
Vrijeme objave: 21. februar 2025.

.png)
.png)